OVERVIEW
マルチサークルジェット工法概要
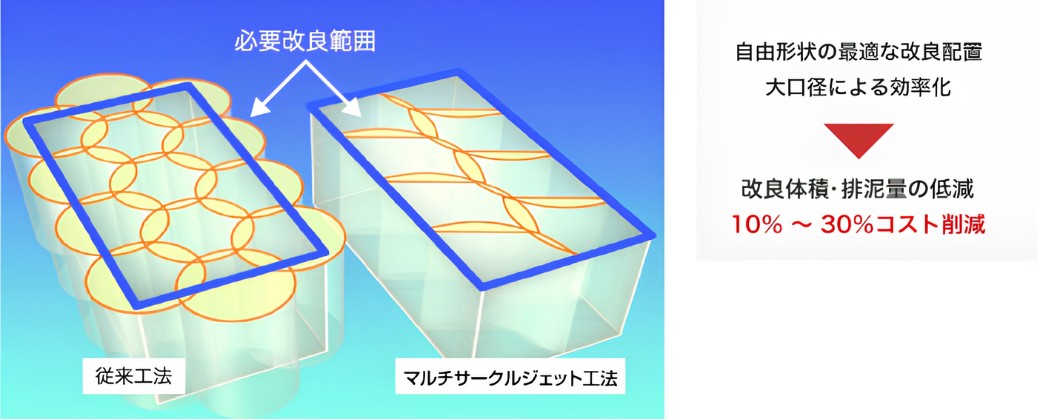
従来の高圧噴射攪拌工法は、円柱状の改良が主流であるため設定された改良範囲に対して無駄な改良が発生していました。また最大改良径が小さいため、削孔本数が多くなり段取り替えが頻繁に発生していました。
マルチサークルジェット工法は、造成用ロッド(多重管・多孔管)の回転または揺動速度を高度に制御し、噴射仕様を任意に設定し造成することにより、円形、扇形、楕円形の施工が可能になったことにより、上記課題を解決し、低コスト・工期短縮を実現しました。
FEATURES
改良径の比較(従来工法:2.0m・3.5m・5.0m/マルチサークルジェット工法:1.5〜8.0m) 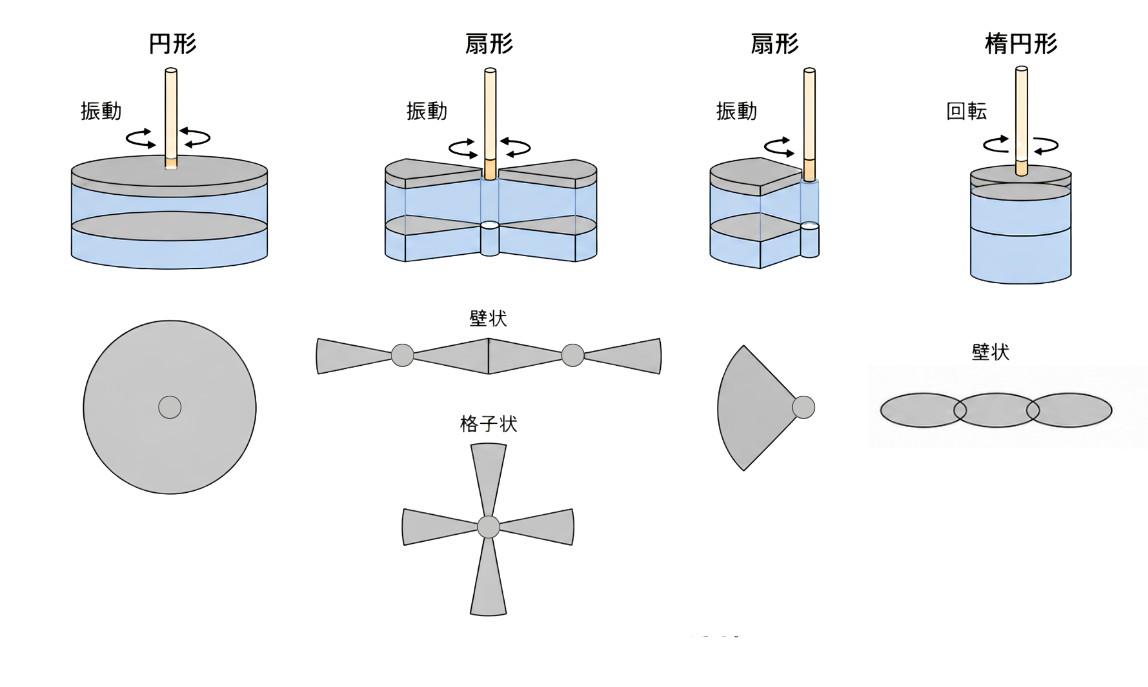
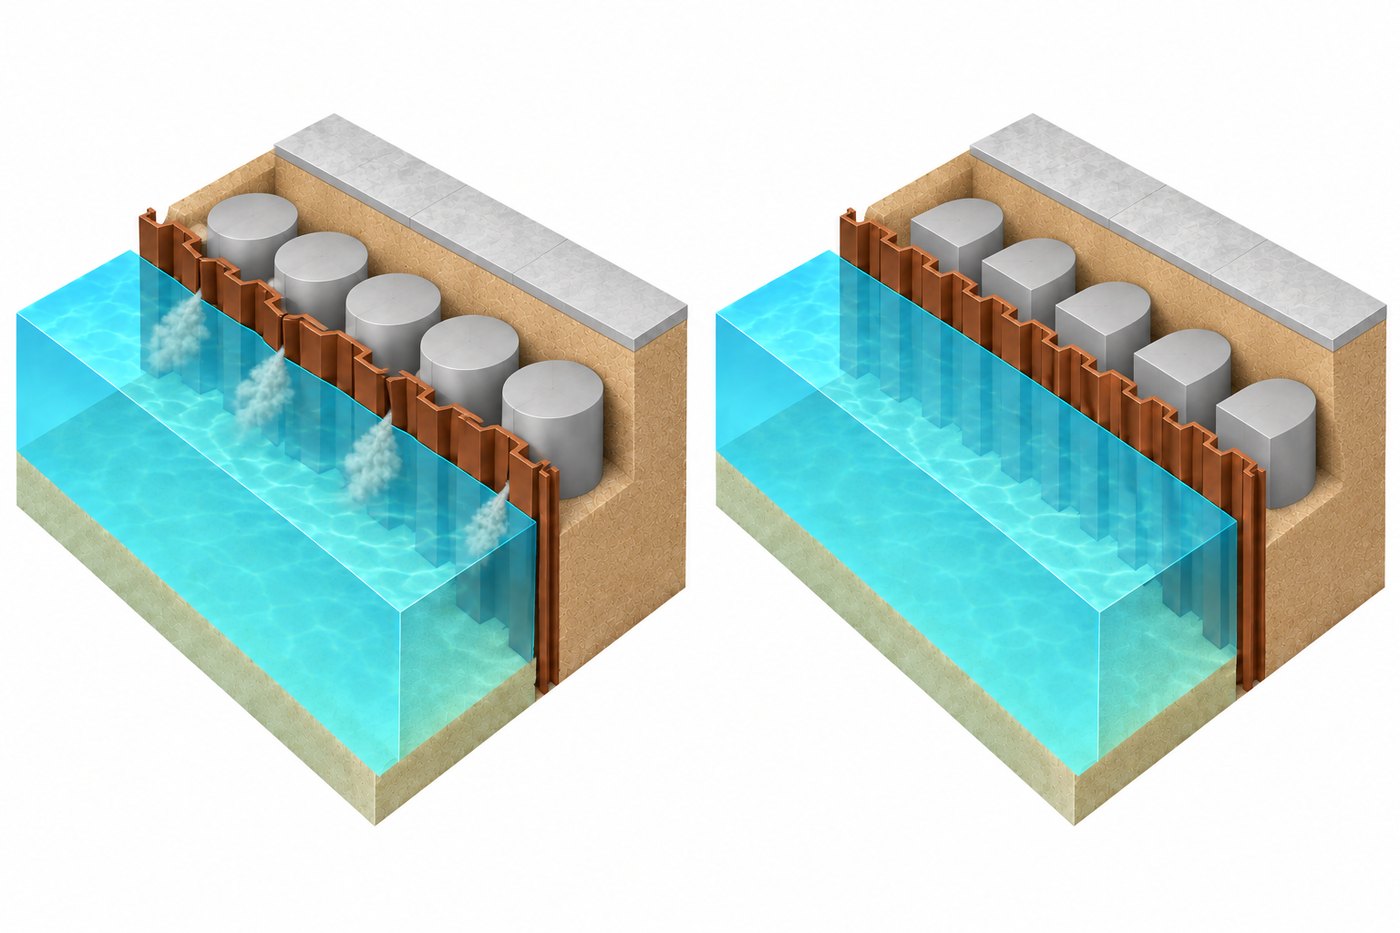
矢板式護岸背面改良の例(左:従来工法/右:マルチサークルジェット工法)
マルチサークルジェット工法の特徴
FEATURE01
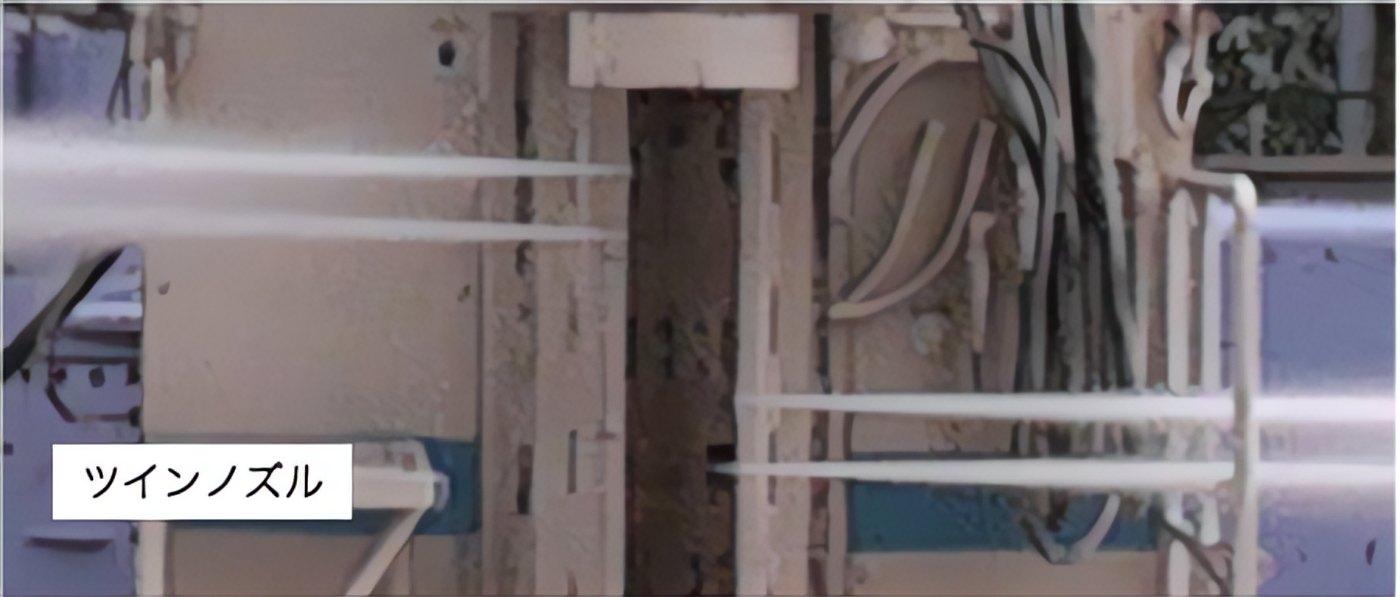
1. ツインノズルとシングルノズルを採用
先端モニターの噴射ノズルにツインノズルを採用することで、切削エネルギーの効率化により大口径改良が可能となりました。また、シングルノズルを採用することで、土質により使い分けることが可能となりました。
FEATURE02
2. 自由形状
造成用ロッドを揺動式にすることで自由形状の造成が可能です。また、回転速度を高度に制御することで楕円形状の造成も可能です。
FEATURE03
3. リアルタイム施工管理
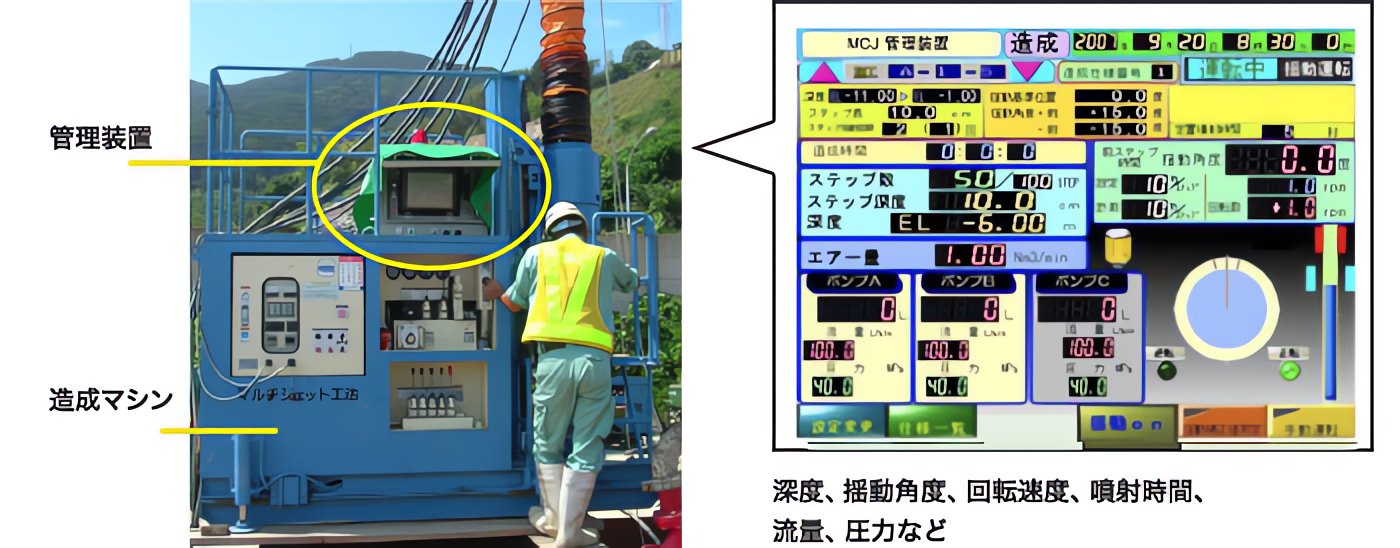
管理装置
マシンの制御及び施工状況の把握などの一括管理を行います。
FEATURE04
4. 高品質管理
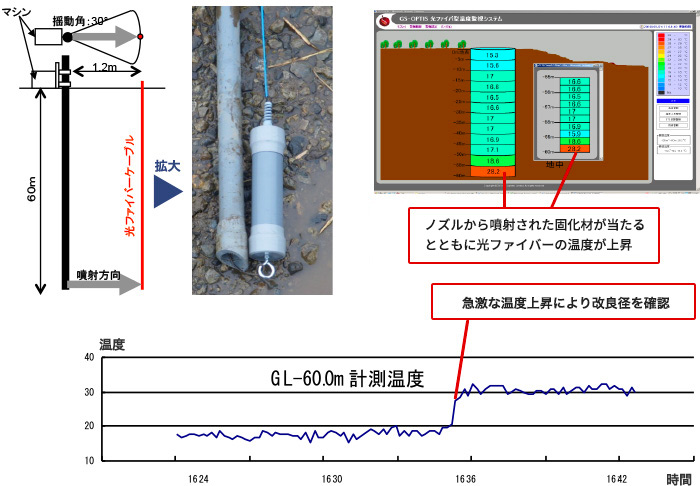
光ファイバーにノズルから噴射された固化材が当たると温度が上昇することを利用して、改良径、改良範囲を確認したい箇所に事前に光ファイバーを設置しておくことで深度方向に連続的に改良径を確認することが可能です。
FEATURE05
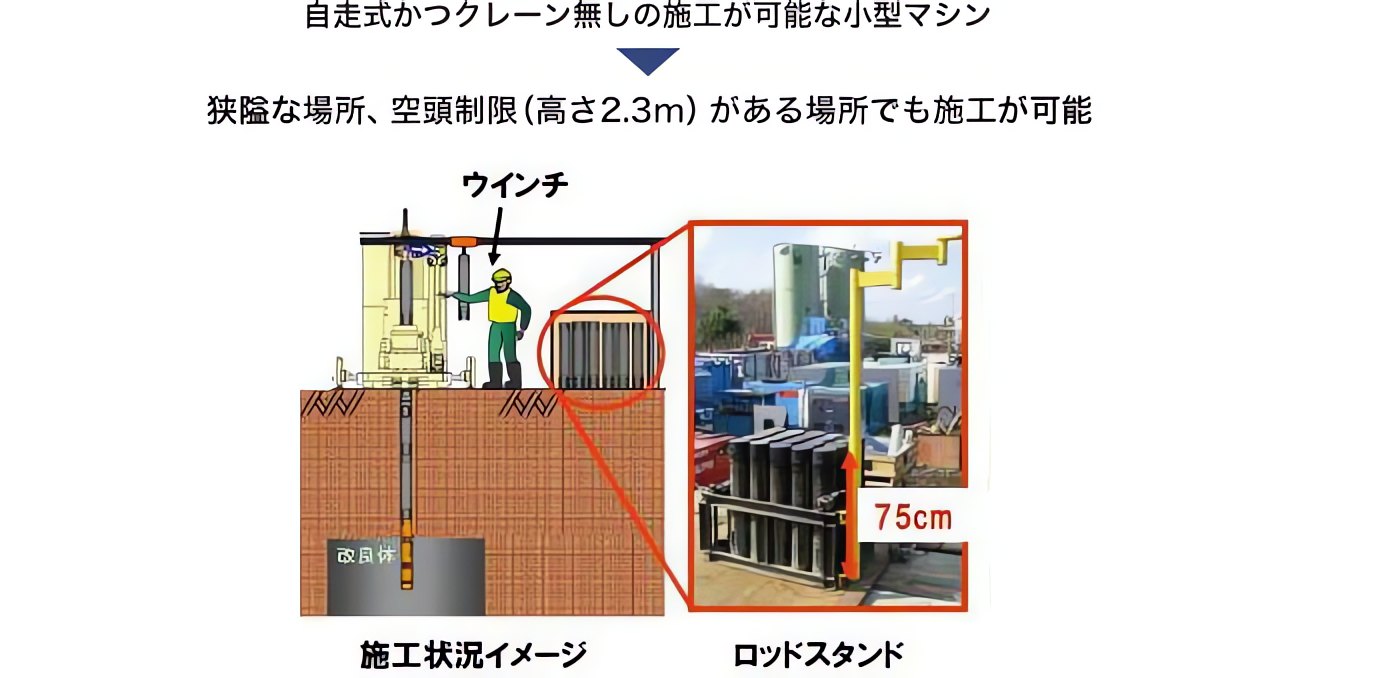
5. 狭隘かつ空頭制限のある場所での適応
施工条件に応じた施工マシンが選択出来るので狭隘かつ空頭制限のある場所にも対応可能です。
| 標準タイプ | 低空頭タイプ | 超小型タイプ | 狭隘地型タイプ | |
|---|---|---|---|---|
| 姿図 | 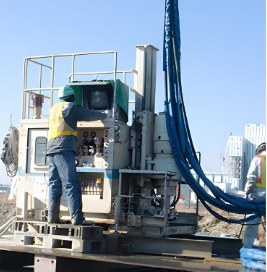 | 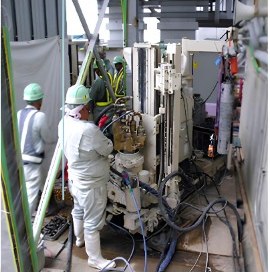 | 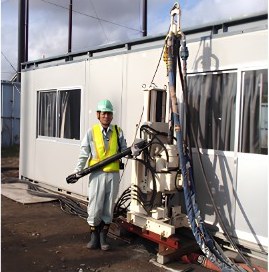 | 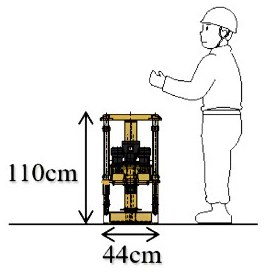 |
| 寸法 | 幅170cm 長さ235cm 高さ240cm | 幅130cm 長さ200cm 高さ200cm | 幅60cm 長さ75cm 高さ163cm | 幅44cm 長さ44cm 高さ110cm |
| 重量 | 4.0t | 2.9t | 0.9t | 0.17t |
| ロッド径 | φ140mm | φ140mm | φ73mm | φ45mm |
| 空頭制限の適用性 | × | ○ 2.3m程度 | ○ 2.0m程度 | ○ 1.8m程度 |
| 適用改良径 | φ3.0〜8.0m | φ3.0〜8.0m | φ2.0〜3.0m | φ1.0〜2.0m |
FEATURE06
6. 既設構造物への影響低減効果
適用例(矢板式護岸背面改良)
造成用ロッドの揺動範囲を制御し、既設構造物に向けて噴射しない扇形の改良体を造成します。構造物に近接した改良でも、噴射による構造物の変位や、構造物の外側への固化材の流出を抑えられます。
従来工法
- 円形の改良体が矢板に当たり、矢板に向けて噴射する
- 矢板の変位が発生しやすい
- 海側へスラリーが漏洩するリスクが大きい
マルチサークルジェット工法
- 矢板側を平らにした扇形の改良体で、矢板に向けて噴射しない
- 矢板の変位リスクを軽減
- 海側へのスラリー流出リスクを軽減